Cara Mengkalibrasi Alat Pengukur untuk Tube Bundle
Dalam operasional industri seperti pembangkit listrik, pabrik petrokimia, pabrik pulp & paper, atau fasilitas oil & gas, heat exchanger atau condenser memainkan peran kritis dalam transfer panas antar fluida. Pada inti dari perangkat ini terdapat tube bundle — sekumpulan pipa kecil yang rentan terhadap korosi, kotoran, kebocoran, dan deformasi akibat tekanan termal serta beban operasional jangka panjang. Pemeliharaan dan inspeksi berkala atas kondisi tube bundle menjadi langkah wajib untuk mencegah downtime produksi dan potensi kegagalan sistem.
Seperti halnya pengukuran lainnya di dunia industri presisi, akurasi data sangat menentukan kualitas keputusan perawatan. Namun, satu kendala teknis yang sering terabaikan namun berdampak besar adalah keakuratan alat ukur yang digunakan. Banyak inspeksi dilakukan dengan alat ukur yang sudah tidak terkalibrasi, atau kalibrasinya tidak sesuai standar baku, yang mengakibatkan data pengukuran menyimpang. Hasilnya? Rekomendasi perbaikan bisa keliru, seperti keputusan untuk me-retube saat sebenarnya pipa masih bisa dilanjutkan, atau sebaliknya, kondisi kritis terlewat karena ukuran tipis dinding terbaca normal.
Pada artikel ini, kami membahas secara detail dan teknis tentang cara kalibrasi alat ukur tube bundle — dari pemahaman jenis alat dan variabel pengukuran, hingga langkah-langkah sistematis kalibrasi yang dapat diimplementasikan di lapangan. Khususnya untuk teknisi, QC engineer, dan maintenance engineer yang bertugas dalam program inspeksi harian atau rutin.
Apa Saja Alat Ukur yang Digunakan untuk Tube Bundle?
Pengukuran pada tube bundle melibatkan lebih dari sekadar alat mikrometer manual. Tergantung pada jenis inspeksi, metode yang digunakan bisa mencakup:
- Pengukuran ketebalan dinding dengan ultrasonic thickness gauge
- Pengukuran diameter dalam (ID) dan luar (OD) menggunakan bore gauge, inside micrometer, atau eddy current probe
- Identifikasi kerusakan internal (corrosion, pitting, cracking) lewat Remote Field Testing (RFT) atau Internal Rotary Inspection System (IRIS)
- Pengukuran kelurusan atau defleksi terhadap sumbu pusat dengan laser alignment tool
Namun, untuk konteks penggunaan alat ukur portabel oleh teknisi lapangan secara harian atau mingguan, perangkat yang paling sering digunakan adalah digital bore gauge — alat ukur presisi untuk mengukur diameter dalam lubang pada tube bundle. Jenis alat ini membutuhkan kalibrasi rutin karena sensitif terhadap benturan, fluktuasi suhu, dan keausan komponen mekanis.
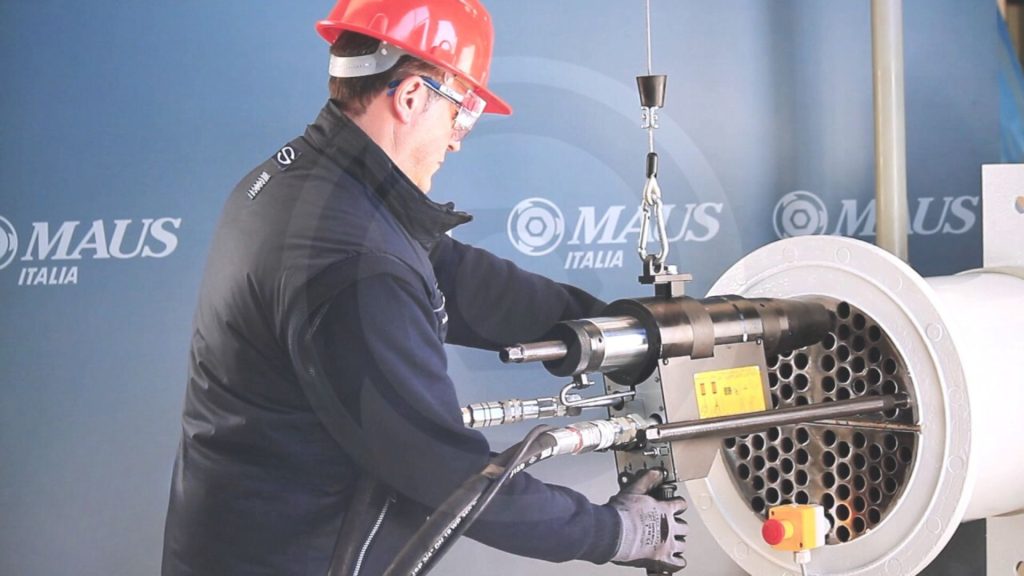
Salah satu brand yang telah menjadi referensi global dalam alat ukur untuk aplikasi heat exchanger dan tube inspection adalah MAUS Italia. Produk mereka, seperti Bundle Tutor Mobil, dirancang khusus untuk memberikan hasil pengukuran internal yang cepat, akurat, dan dapat diandalkan, bahkan dalam kondisi lingkungan menantang seperti suhu tinggi, ruang sempit, atau akses terbatas. Produk seperti ini tidak hanya bergantung pada kualitas mesin, tetapi juga memerlukan prosedur kalibrasi yang tepat untuk menjaga akurasi jangka panjang.
Cara Kalibrasi Alat Ukur Tube Bundle: Langkah demi Langkah
Kalibrasi adalah proses menyesuaikan pembacaan alat ukur terhadap standar yang diketahui akurasinya. Dalam konteks industri, kalibrasi bukan sekadar menekan tombol “zero”, melainkan proses sistematis yang mencakup pengecekan titik nol, titik tengah, dan titik maksimum — tergantung rentang ukur alat tersebut.
Berikut langkah-langkah teknis untuk melakukan kalibrasi alat ukur tube bundle, khususnya tipe bore gauge digital seperti yang digunakan dalam sistem MAUS:
1. Persiapan Alat dan Lingkungan
Sebelum memulai, pastikan:
- Alat ukur bersih dari serpihan logam, minyak, atau kotoran lain yang menempel pada sensor atau probe.
- Lingkungan kerja bebas dari getaran dan perubahan suhu ekstrem. Idealnya, proses kalibrasi dilakukan di ruangan dengan suhu stabil (20–25°C).
- Gunakan ring gauge standar (master ring) dengan ukuran yang sesuai. Ring ini harus sudah diverifikasi akurasinya melalui laboratorium metrologi resmi atau memiliki sertifikat kalibrasi (traceable to ISO/IEC 17025).
Perlu dicatat: kalibrasi di lapangan (field calibration) mungkin tidak seakurat kalibrasi di laboratorium, namun tetap penting untuk menjaga keandalan operasional.
2. Penyetelan Nol (Zero Setting)
Pada beberapa tipe bore gauge digital, Anda perlu menyetel titik nol terlebih dulu. Untuk tipe MAUS, langkah ini dilakukan dengan cara:
- Masukkan probe ke dalam ring gauge standar yang mendekati ukuran rata-rata dari tube yang diukur (misal: 19,05 mm untuk tube 3/4”).
- Tekan tombol kalibrasi (calibration button) pada alat dan tahan beberapa detik hingga layar menunjukkan “CAL”. Saat alat mendeteksi posisi stabil, tekan lagi untuk mengonfirmasi titik referensi.
- Tunggu hingga layar kembali ke mode pengukuran dengan pembacaan 0,00 mm atau sesuai nilai toleransi.
Pastikan posisi probe tepat tegak lurus terhadap bidang ring gauge. Kemiringan akan menghasilkan pembacaan yang keliru.
3. Verifikasi pada Beberapa Titik Ukur
Kalibrasi idealnya tidak hanya pada satu titik. Untuk alat ukur yang digunakan di berbagai jenis thickness atau diameter tube, lakukan verifikasi pada paling tidak tiga titik:
- Titik terendah (misal: 15 mm)
- Titik tengah (19,05 mm)
- Titik tertinggi (25 mm)
Masing-masing dibandingkan dengan ring gauge standar yang sesuai. Jika hasil pembacaan menyimpang lebih dari ±0,01 mm dari nilai sebenarnya, alat perlu dikalibrasi ulang atau diservis.
4. Catat dan Simpan Data Kalibrasi
Dalam praktik industri, dokumentasi adalah bagian dari kepatuhan terhadap standar (ISO 9001, ASME, API 510/570). Pastikan setiap sesi kalibrasi mencatat:
- Tanggal dan waktu kalibrasi
- Nama teknisi yang melakukan
- Nomor seri alat ukur
- Nilai standar yang digunakan
- Hasil pengukuran dan deviasi
- Status: Pass / Fail / Needs Adjustment
Data ini bisa disimpan secara digital atau hardcopy, dan menjadi referensi untuk audit sistem manajemen kualitas.
Mengapa Kalibrasi Alat Ukur Harus Dilakukan Secara Berkala?
Alat ukur presisi bukan barang tahan lama tanpa perawatan. Dalam lingkungan kerja industri, mereka terpapar pada:
- Goyangan dan benturan saat dibawa ke lokasi kerja
- Perubahan suhu ekstrem dari luar ke dalam pabrik
- Kelembaban tinggi atau kondensasi
- Keausan mekanis pada probe atau bearing internal
Faktor-faktor ini secara bertahap memengaruhi keakuratan pembacaan. Jika tidak dikalibrasi, kesalahan sistematis (bias) akan terus menerus terjadi, menghasilkan data yang memberikan rasa aman palsu terhadap kondisi equipment.
Sebagai contoh: jika ketebalan dinding tube terbaca 2,3 mm padahal sebenarnya hanya 2,1 mm, maka insinyur mungkin mengizinkan operasi terus berjalan padahal sudah mendekati batas minimum design. Risiko kebocoran atau kegagalan struktural meningkat tajam.
Memilih Alat Ukur yang Mudah Dikalibrasi dan Tahan Industri
Tidak semua alat ukur sama dalam hal kemudahan kalibrasi dan keandalan jangka panjang. Saat memilih alat ukur untuk inspeksi tube bundle, pertimbangkan beberapa faktor kritis:
| Parameter | Alat Ukur Manual (Konvensional) | Alat Ukur Presisi (Contoh: MAUS) |
|---|---|---|
| Akurasi Pengukuran | ±0,05 mm (sangat bergantung pada operator) | ±0,01 mm (dengan digital readout dan probe presisi) |
| Durasi Kalibrasi | Tidak ada prosedur baku, jarang dikalibrasi | 2–5 menit dengan master ring dan mode kalibrasi otomatis |
| Kemudahan Penggunaan | Tinggi, bergantung pada skill operator | Rendah – hasil digital langsung, minim kesalahan baca |
| Dokumentasi Hasil | Manual (catatan tulisan tangan) | Bisa di-export ke Excel atau sistem CMMS |
| Biaya Jangka Panjang | Rendah di awal, tetapi risiko tinggi karena kesalahan data | Investasi awal lebih tinggi, tapi menghemat downtime dan perbaikan tak perlu |
Produk seperti Bundle Tutor Mobil dari MAUS Italia dirancang untuk menjawab tantangan ini: akurasi tinggi, kalibrasi cepat, dan hasil pengukuran yang dapat dilacak. Integrasi dengan sistem digital memungkinkan analisis trend kondisi tube dari waktu ke waktu — kunci dalam program predictive maintenance.
Contoh Penerapan di Lapangan: Inspeksi Heat Exchanger di Kilang Minyak
Sebuah kilang minyak di Kalimantan mengalami vibration issue pada heat exchanger utama. Setelah shutdown, tim inspection melakukan pengukuran OD dan ID dari 248 tube. Dengan alat ukur konvensional, 18 tube teridentifikasi mengalami kebocoran mikro dan direkomendasikan untuk ditambal.
Namun, atas saran dari konsultan eksternal, verifikasi ulang dilakukan menggunakan MAUS Bundle Tutor Mobil yang telah dikalibrasi sebelumnya menggunakan master ring standar. Hasilnya menunjukkan bahwa hanya 7 tube yang benar-benar di bawah batas kritis. Sisanya berada dalam toleransi aman.
Dengan data yang lebih akurat, perusahaan menghemat lebih dari Rp 120 juta dari biaya plugging dan potensi penurunan efisiensi thermal yang ditimbulkan oleh penutupan berlebihan. Ini adalah bukti nyata bahwa akurasi alat ukur dan proses kalibrasi yang benar langsung berdampak pada bottom line operasional.
FAQ: Sering Ditanyakan tentang Kalibrasi Alat Ukur Tube Bundle
Seberapa sering alat ukur tube bundle harus dikalibrasi?
Frekuensi kalibrasi tergantung pada intensitas penggunaan, tapi standar disarankan setiap 3–6 bulan untuk penggunaan rutin. Untuk kondisi lapangan ekstrem (suhu tinggi, kelembaban, getaran), disarankan kalibrasi tiap 3 bulan atau sebelum inspeksi kritis dimulai.
Bisakah kalibrasi dilakukan sendiri tanpa laboratorium?
Ya, untuk keperluan operasional harian, kalibrasi lapangan menggunakan master ring gauge dapat dilakukan oleh teknisi terlatih. Namun, kalibrasi resmi dengan sertifikat harus dilakukan oleh laboratorium terakreditasi setiap 12 bulan.
Bagaimana jika alat ukur gagal dalam kalibrasi?
Jika deviasi melebihi toleransi (±0,01 mm), lakukan pengecekan mekanis terlebih dulu: apakah probe kotor, longgar, atau ada kerusakan fisik. Jika tidak ada kerusakan, alat perlu dikirim ke service center resmi untuk dikalibrasi ulang atau diperbaiki.
Apakah MAUS menyediakan dukungan kalibrasi di Indonesia?
Ya, melalui BAP Tools Indonesia sebagai authorized distributor resmi MAUS Italia di Indonesia, tersedia layanan teknis, pelatihan penggunaan alat, bantuan kalibrasi, serta ketersediaan master ring gauge dan consumable. Tim pendukung teknis siap membantu di lokasi proyek maupun workshop.
Kalibrasi Bukan Opsi, Tapi Kewajiban Operasional
Cara kalibrasi alat ukur tube bundle bukan sekadar prosedur administratif, melainkan inti dari keandalan data dalam program perawatan. Dalam industri yang menuntut zero downtime dan zero failure, setiap milimeter kesalahan bisa berarti jutaan kerugian.
Pemilihan alat ukur tidak hanya soal harga atau ketersediaan, tetapi juga soal dukungan teknis jangka panjang, kemudahan kalibrasi, dan konsistensi hasil. Brand seperti MAUS Italia telah terbukti secara global karena komitmen terhadap presisi dan keandalan.
Sebagai authorized distributor alat dan mesin industri premium di Indonesia, BAP Tools Indonesia hadir bukan hanya sebagai penyedia alat, tetapi sebagai mitra solusi teknis. Kami mendukung Anda dengan:
- Produk original dari brand global terpercaya
- Training penggunaan dan kalibrasi alat ukur
- Demo langsung di lokasi proyek
- Layanan after sales dan claims garansi
- Ketersediaan consumable dan aksesoris
Jangan biarkan data inspeksi Anda dipertaruhkan hanya karena alat yang tidak terkalibrasi. Ketepatan keputusan dimulai dari akurasi pengukuran.
Jelajahi lini produk MAUS Italia untuk inspeksi tube bundle dan dapatkan solusi pengukuran yang andal dan terukur secara presisi.
Tanyakan solusi alat ukur dan kalibrasi tube bundle kepada tim kami
Anda butuh rekomendasi alat ukur sesuai kebutuhan aplikasi? Butuh bantuan teknis atau demo langsung di lapangan? Tim ahli BAP Tools Indonesia siap membantu. Hubungi kami untuk konsultasi tanpa biaya dan dapatkan solusi presisi untuk operasional industri Anda.