6 Cara Mudah Menggunakan Machine Taps Bit untuk Pekerjaan Ulir yang Akurat
Di lingkungan workshop, fabrikasi logam, atau area maintenance industri, proses pembuatan ulir (tapping) seringkali menjadi bottleneck dalam alur produksi. Banyak teknisi dan operator mengalami masalah seperti tap patah, ulir tidak rata, lubang tersumbat, atau hasil kerja yang tidak konsisten — terutama saat bekerja pada material keras seperti stainless steel, alloy steel, atau material tebal. Masalah ini tidak hanya membuang waktu, tetapi juga meningkatkan biaya operasional karena harus mengulang pekerjaan, membongkar komponen, atau mengganti tap yang rusak.
Solusi untuk mengatasi tantangan ini bukan hanya terletak pada kualitas alat, melainkan juga pada cara menggunakan machine taps bit secara tepat. Banyak pekerja mengasumsikan bahwa tapping adalah proses yang sederhana — masukkan tap, putar, selesai. Padahal, tanpa teknik yang benar, pemilihan alat yang sesuai aplikasi, dan dukungan material pendukung seperti cutting fluid, proses ini bisa sangat berisiko.
Di sinilah keberadaan alat berkualitas tinggi, seperti machine taps bit dari Volkel, menjadi krusial. Sebagai authorized distributor alat dan mesin industri premium di Indonesia, BAP Tools Indonesia mengetahui betul tantangan lapangan yang dihadapi operator dan teknisi. Itulah mengapa artikel ini dibuat sebagai panduan teknis dan solutif, membantu Anda mengoptimalkan proses tapping dengan 6 cara praktis yang mudah diimplementasikan langsung di lapangan.
Apa Itu Machine Taps Bit dan Kenapa Akurasinya Penting?
Machine taps bit adalah jenis tap yang dirancang khusus untuk digunakan pada mesin CNC, turret lathe, atau drilling machine, bukan pada tang (hand tap). Alat ini memiliki keunggulan dari sisi kekuatan torsi, stabilitas, dan konsistensi ukuran ulir karena dirancang untuk bekerja dengan kecepatan dan tekanan mekanis yang presisi.
Akurasinya sangat menentukan kualitas sambungan baut dan mur. Ulir yang tidak lurus atau kedalamannya tidak tepat bisa menyebabkan kebocoran pada sistem pipa, kegagalan struktur pada konstruksi baja, atau kerusakan pada komponen mesin yang berputar. Di industri oil & gas, shipyard, atau manufaktur berat, kesalahan sekecil apa pun bisa mengakibatkan downtime berhari-hari dan kerugian besar.
Machine taps bit yang berkualitas, seperti yang diproduksi oleh Volkel, dirancang dengan sudut chamfer dan flute yang optimal untuk pembuangan material (chip ejection), tahan terhadap panas, dan konsisten dalam ukuran ISO atau JIS. Namun, keunggulan teknis ini hanya bisa dimanfaatkan jika digunakan dengan pendekatan yang benar.
6 Cara Mudah Menggunakan Machine Taps Bit untuk Hasil Ulir yang Akurat
1. Pilih Jenis Tap yang Tepat Sesuai Material dan Aplikasi
Tidak semua machine taps bit cocok untuk semua material. Misalnya, tap untuk baja karbon tidak bisa langsung digunakan pada stainless steel tanpa penyesuaian parameter. Stainless steel cenderung lengket dan menghasilkan panas tinggi saat diproses, sehingga membutuhkan tap dengan coating khusus seperti TiN atau AlCrN untuk mencegah galling dan patah.
Volkel menyediakan berbagai jenis machine taps bit, termasuk:
- Spiral point tap – untuk tapping pada lubang terus (through hole), mengarahkan chip ke depan untuk menghindari penumpukan.
- Spiral flute tap – sangat cocok untuk lubang tertutup (blind hole), menarik chip ke atas agar tidak mengganggu proses.
- Forming tap (roll tap) – tidak menghasilkan chip, membentuk ulir dengan deformasi plastis, ideal untuk material lunak seperti aluminium atau tembaga.
Memilih tap yang salah bisa menyebabkan retak pada gigi ulir, tap macet, atau pemborosan karena sering penggantian. Konsultasikan dengan tim teknis agar pemilihan produk sesuai dengan material, kedalaman lubang, dan volume pekerjaan.
2. Hitung Kecepatan Putar (RPM) dan Feed Rate dengan Tepat
Salah satu penyebab utama kegagalan tapping adalah kesalahan setting kecepatan mesin. Terlalu cepat = panas berlebih dan patah; terlalu lambat = gaya pemotongan tidak efektif dan proses tidak efisien.
Gunakan rumus berikut sebagai panduan awal:
Speed (RPM) = (Cutting Speed x 1000) / (π x Diameter Tap)
Contoh: Untuk cutting speed 15 m/min pada tap M10 (diameter 10 mm):
RPM = (15 x 1000) / (3.14 x 10) ≈ 477 RPM
Feed Rate (mm/rev) harus sesuai pitch ulir. Untuk M10x1.5, maka feed = 1.5 mm/rev.
Berikut perbandingan parameter umum berdasarkan material:
| Material | Rekomendasi Cutting Speed (m/min) | Jenis Machine Taps Bit yang Disarankan | Catatan Khusus |
|---|---|---|---|
| Baja Karbon | 15–25 | Spiral Point | Gunakan cutting fluid berbasis minyak untuk pendinginan |
| Stainless Steel | 8–15 | Spiral Flute atau Coated Tap | Hindari rpm tinggi, risiko work hardening |
| Aluminium | 30–50 | Forming Tap atau High-Speed Tap | Jika menggunakan cut tap, pastikan tidak lengket |
| Cast Iron | 20–30 | Tap tanpa coating | Chip remah, mudah diekstraksi |
3. Gunakan Cutting Fluid atau Coolant yang Tepat
Fluida pemotongan bukan sekadar pelumas — ia berfungsi untuk menurunkan suhu, melancarkan pembuangan chip, dan melindungi lapisan coating tap. Tanpa coolant, suhu bisa melonjak di atas 200°C, menyebabkan perubahan struktur mikro pada tap dan material kerja.
Pertimbangkan jenis cutting fluid berdasarkan aplikasi:
- Soluble oil – cocok untuk baja dan stainless, memberikan pendinginan maksimal.
- Synthetic coolant – ramah lingkungan, baik untuk proses berkelanjutan.
- Oil-based – unggul dalam pelumasan, ideal untuk proses berat atau saat menggunakan forming tap.
Pastikan aliran coolant mencapai titik kontak antara tap dan benda kerja. Sistem mist coolant atau internal coolant (jika mesin mendukung) jauh lebih efektif daripada penyemprotan manual.
4. Pastikan Konsentrisitas dan Stabilitas Alat di Chuck
Kegagalan tapping sering terjadi bukan karena kualitas tap, tetapi karena ketidakstabilan sistem pencekaman. Jika tap tidak sejajar dengan sumbu lubang (runout tinggi), maka akan terjadi pembebanan tidak merata pada gigi tap, menyebabkan patah atau ulir miring.
Gunakan:
- Flex-holders atau rigid-tap holders dengan kompensasi pitch jika mesin tidak memiliki rigid tapping cycle.
- Chuck dengan runout kurang dari 0.03 mm.
- Periksa kondisi spindle secara berkala.
Penggunaan tool holder yang presisi meningkatkan umur pakai tap hingga 30–50%, serta memastikan ulir yang dibuat 100% paralel dengan sumbu.
5. Periksa Kedalaman Lubang dan Ukuran Pilot Hole
Ukuran pilot hole (lubang awal) sangat krusial. Jika terlalu besar, ulir hasil tapping akan lemah; jika terlalu kecil, tap akan mengalami resistensi tinggi dan mudah patah.
Panduan umum ukuran drill untuk tapping:
- Tap M6 x 1.0 → Drill Ø 5.0 mm
- Tap M8 x 1.25 → Drill Ø 6.8 mm
- Tap M10 x 1.5 → Drill Ø 8.5 mm
Untuk blind hole, pastikan kedalaman lubang minimal 2–3 pitch lebih dalam dari kedalaman ulir yang diinginkan. Ini memberikan ruang bagi chip yang terbentuk dan mencegah tap menabrak dasar lubang.
6. Lakukan Pemeliharaan dan Inspeksi Tap Secara Rutin
Machine taps bit adalah consumable, tetapi umur pakainya bisa diperpanjang dengan perawatan yang baik. Setelah digunakan, bersihkan chip yang menempel dengan sikat kawat halus. Simpan di tempat kering dan tidak lembap untuk mencegah korosi.
Periksa tap secara berkala untuk:
- Kerusakan pada gigi (chipping, wear, atau retak)
- Kehilangan coating (terutama pada tap berlapis TiN/AlCrN)
- Kebengkokan pada shank
Gunakan mikroskop atau lensa pembesar untuk inspeksi detail. Tap yang sudah aus tidak hanya mengurangi kualitas ulir, tapi juga meningkatkan risiko kegagalan proses.
Sebagai authorized distributor resmi Volkel di Indonesia, BAP Tools Indonesia menyediakan dukungan teknis, product training, hingga ketersediaan consumable dan suku cadang. Anda bisa mengakses informasi lengkap produk di halaman: Volkel Machine Taps Bit dan katalog lengkap di Volkel Produk.
Contoh Penerapan di Lapangan: Tapping Pada Pipa Steel di Area Maintenance
Sebuah perusahaan migas mengalami masalah seringnya tap patah saat melakukan perbaikan ulir pada flange pipa sistem instrumentasi. Material pipa adalah stainless steel 316, dan operator selalu menggunakan hand tap karena mesin tidak tersedia di lokasi.
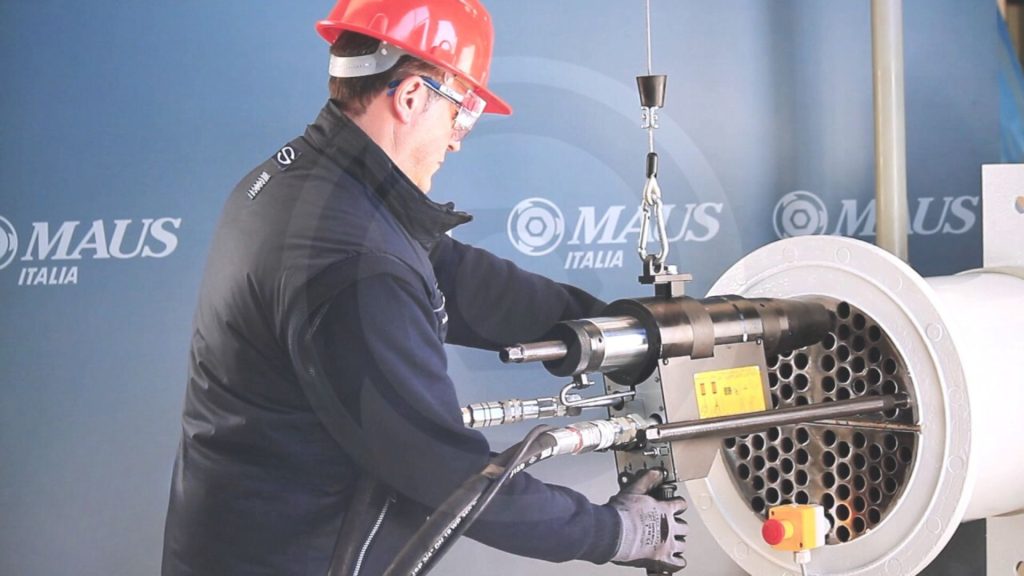
Tim BAP Tools Indonesia melakukan assessment dan merekomendasikan penggunaan Volkel Spiral Flute Machine Taps Bit yang digerakkan oleh magnetic drill dengan tapping attachment. Dengan setting RPM 300 dan cutting fluid berbasis minyak, hasil tapping lebih bersih, presisi, dan umur tap mencapai 150 hole sebelum perlu diganti — 3x lebih lama dari metode sebelumnya.
Selain itu, kami memberikan pelatihan singkat kepada operator tentang setting mesin dan identifikasi tanda-tanda tap mulai aus. Hasilnya? Downtime berkurang 40%, dan kebutuhan spare part tap turun drastis.
FAQ: Pertanyaan Umum seputar Cara Menggunakan Machine Taps Bit
Apa perbedaan machine taps bit dan hand tap?
Machine taps bit dirancang untuk digunakan pada mesin dengan kontrol RPM dan feed yang presisi, memiliki flute dan geometri yang mendukung pembuangan chip otomatis. Sedangkan hand tap lebih pendek, tidak memiliki fitur chip ejection optimal, dan mudah patah jika digunakan pada mesin tanpa kompensasi.
Kapan harus menggunakan forming tap?
Forming tap cocok untuk material lunak seperti aluminium, copper, atau low-carbon steel. Karena tidak menghasilkan chip, prosesnya lebih bersih dan cepat, tetapi membutuhkan mesin dengan torsi tinggi dan stabilitas pencekaman yang baik.
Apakah machine taps bit bisa digunakan pada portable drilling machine?
Bisa, asalkan mesin memiliki fitur rigid tapping atau menggunakan tapping attachment dengan torque limiter. Pastikan spindle stabil dan tidak goyang saat proses berlangsung.
Bagaimana cara mencegah tap patah saat tapping blind hole?
Pastikan ukuran pilot hole sesuai, gunakan spiral flute tap, jaga aliran coolant, hindari feed rate yang terlalu cepat, dan hentikan proses jika ada hambatan. Reverse perlahan setiap 1–2 putaran untuk mengurangi akumulasi chip.
Kesimpulan: Akurasi Tapping Dimulai dari Pemahaman Proses dan Alat yang Tepat
Cara menggunakan machine taps bit yang benar bukan hanya soal teknik memutar alat. Ia mencakup pemahaman mendalam tentang material, mesin, parameter pemotongan, dan pilihan alat yang sesuai aplikasi. Dengan mengikuti 6 cara di atas, operator dan teknisi bisa mencapai hasil ulir yang konsisten, rapi, dan tahan lama — bahkan pada material sulit sekalipun.
Pemilihan alat premium seperti Volkel, didistribusikan secara resmi oleh BAP Tools Indonesia, memberikan keuntungan lebih dari segi durabilitas, konsistensi, dan dukungan teknis jangka panjang. Sebagai authorized distributor, kami tidak hanya menjual alat, tetapi juga menjadi mitra dalam meningkatkan efisiensi dan kualitas di workshop Anda.
Konsultasikan Machine Taps Bit untuk pekerjaan ulir yang lebih akurat bersama tim kami