Mengapa Hasil Beveling Tidak Rapi? Berikut Solusinya
Di berbagai sektor industri seperti fabrikasi logam, konstruksi baja, shipyard, oil & gas, dan pengolahan pipa, proses beveling adalah tahapan kritis sebelum pengelasan. Kualitas bevel secara langsung memengaruhi kualitas weld joint. Namun, masih banyak perusahaan yang menghadapi masalah hasil beveling tidak rapi—canggung pada permukaan, sudut tidak konsisten, goresan tidak merata, bahkan retakan mikro pada tepi plat atau pipa. Hasil seperti ini bukan hanya mengganggu estetika, tetapi juga menjadi faktor utama kegagalan pengelasan, peningkatan biaya perbaikan, dan risiko downtime proses produksi.
Masalahnya? Banyak tim teknis masih menggunakan metode manual atau peralatan standar yang tidak dirancang khusus untuk beveling presisi. Bahkan di lingkungan fabrikasi bertekanan tinggi, beberapa operator masih mengandalkan grinder tangan atau torch cutting—metode yang rentan terhadap variasi antar operator dan kondisi material. Hasil beveling tidak rapi sering dianggap “hal biasa”, padahal itu adalah indikator dari ketidaksesuaian antara proses kerja dan teknologi yang digunakan.
Artikel ini dibuat untuk membantu tim teknisi, engineer, dan quality control (QC) mengidentifikasi akar penyebab hasil beveling tidak rapi, serta memberikan solusi yang aplikatif dan berbasis data lapangan. Kami tidak membahas teori umum, melainkan menawarkan pandangan dari praktisi industri yang memahami betapa krusialnya konsistensi dan repeatability dalam proses persiapan sambungan las.
—
Apa Itu Beveling dan Mengapa Kualitasnya Sangat Penting?
Beveling adalah proses memotong sudut pada tepi material logam sebelum dilakukan pengelasan. Tujuannya adalah menciptakan ruang yang optimal bagi penetrasi cairan logam las, memastikan kekuatan joint maksimal dan mengurangi risiko cacat seperti undercut, lack of fusion, atau porosity.
Namun, dalam banyak kasus, hasil beveling tidak rapi menjadi awal dari sejumlah masalah lanjutan:
– Sudut bevel tidak sesuai spesifikasi (misalnya: 30°, 37.5°, atau kombinasi J-groove)
– Permukaan tidak rata, bergelombang, atau bergores kasar
– Adanya discoloration, heat-affected zone (HAZ) berlebihan
– Konsistensi antar joint berbeda-beda
Ketidaksempurnaan ini membuat pekerjaan pengelasan lebih sulit, mengharuskan welder melakukan grinding manual untuk merapikannya—yang berarti waktu proses bertambah, biaya tenaga kerja meningkat, dan risiko defect tetap tinggi. Di lingkungan yang tunduk pada standar seperti ASME, API, atau ISO, hasil beveling yang tidak konsisten bisa berujung pada penolakan proses inspeksi.
Oleh karena itu, menjaga kualitas hasil beveling bukan sekadar soal presisi, tapi juga kepatuhan, efisiensi, dan keandalan struktur akhir.
—
Penyebab Umum Hasil Beveling Tidak Rapi
Sebelum bisa memperbaiki, kita harus mengidentifikasi akar masalah. Berdasarkan pengalaman teknis di lapangan, setidaknya ada lima penyebab utama mengapa hasil beveling tidak rapi:
1. Metode Beveling yang Tidak Tepat
Penggunaan metode yang kurang cocok untuk jenis material dan ketebalan akan langsung berdampak pada kualitas hasil. Contohnya:
– Grinding manual dengan angle grinder: Sangat tidak konsisten. Sudut tergantung pada keahlian operator dan kelelahan fisik. Sangat rentan terhadap overheating dan distorsi logam.
– Flame cutting (oxy-fuel): Menghasilkan HAZ, slag, dan warp. Harus dibersihkan lebih lanjut, dan hampir tidak mungkin mencapai sudut presisi.
– Plasma cutting tanpa kontrol CNC: Lebih baik dari flame, tetapi masih memiliki kerusakan tepi minimal dan sudut yang tidak halus.
Metode ini mungkin cukup untuk proyek non-kritis, tetapi tidak bisa diandalkan untuk aplikasi presisi tinggi.
2. Alat Tidak Dirancang Khusus untuk Beveling
Banyak workshop masih menggunakan alat general-purpose seperti gerinda atau gergaji basah. Padahal, beveling memerlukan peralatan yang dirancang khusus dengan mekanisme pengendalian sudut, kecepatan potong, dan stabilitas struktur. Tanpa itu, hasilnya akan tergantung pada “tangan emas” operator—yang jelas tidak bisa dipertahankan dalam volume kerja besar.
3. Ketidakakuratan Pengaturan Sudut
Beberapa mesin manual memungkinkan pengaturan sudut secara mekanis, tetapi tanpa sistem locking atau vernier scale, pengaturannya bisa meleset. Bahkan selisih 2–3 derajat bisa membuat sudut groove tidak sesuai WPS (Welding Procedure Specification).
4. Aus atau Kehilangan Kehalusan Pada Cutting Tools / Mata Potong
Pemakaian consumable yang sudah aus akan menghasilkan hasil pemotongan yang bergelombang, kasar, dan tidak rata. Apalagi jika tidak tersedia stok consumable yang sesuai—banyak operator terpaksa “memaksakan” mata potong yang sudah tumpul untuk terus bekerja.
5. Material yang Tidak Seragam atau Tidak Bersih
Material dengan permukaan yang berkarat, terdapat coating, atau variasi komposisi logam (seperti campuran scrap) akan menyebabkan ketidakkonsistenan hasil potong. Alat yang bagus pun bisa menghasilkan kualitas buruk jika kondisi material tidak dipersiapkan dengan baik.
—
Solusi Industri: Mengapa Harus Gunakan Mesin Auto Beveling?
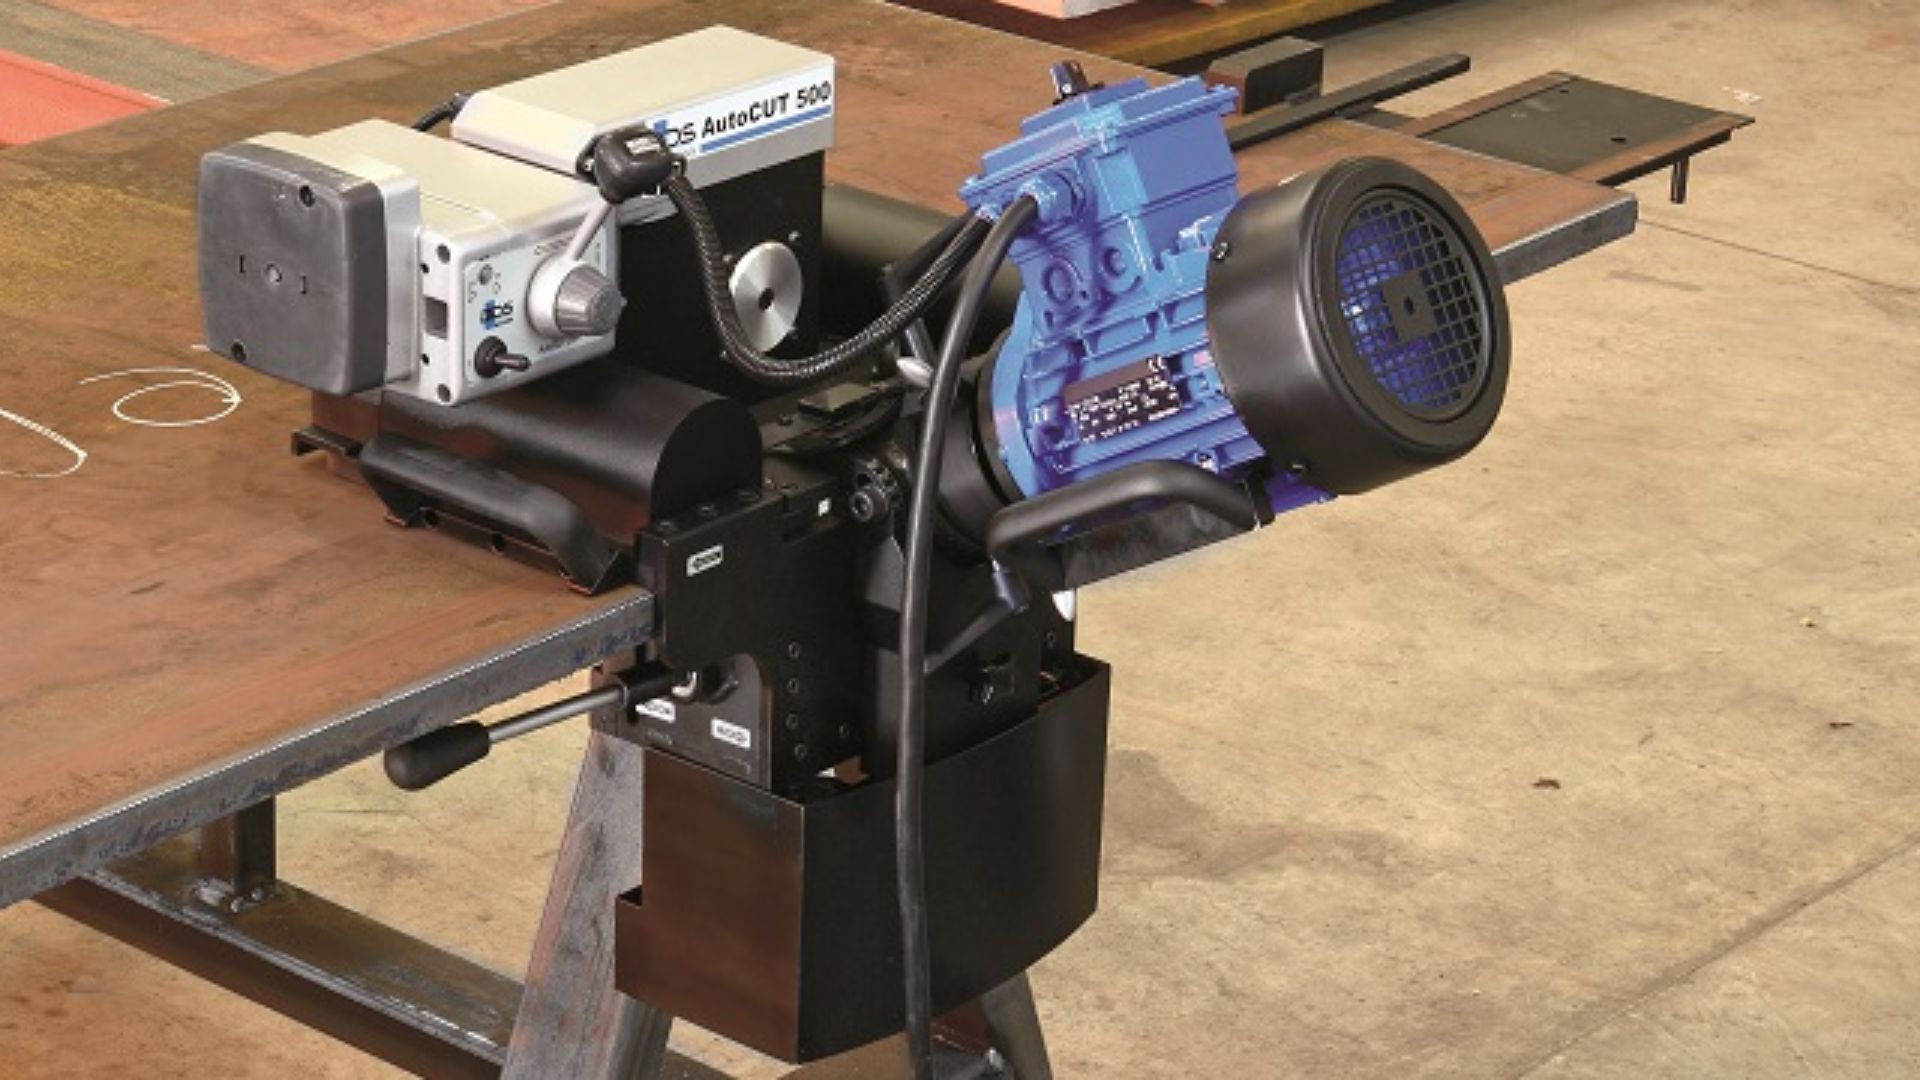
Jika Anda ingin menghentikan siklus rework akibat hasil beveling tidak rapi, solusinya adalah mengadopsi mesin beveling otomatis (auto beveling machine) dengan presisi tinggi dan repeatability yang konsisten.
Salah satu solusi terbaik yang tersedia di pasar Indonesia adalah mesin dari N.KO—produsen asal Italia yang dikenal akan inovasi teknis dan daya tahan mesinnya di industri fabrikasi global.
Sebagai distributor resmi N.KO di Indonesia, BAP Tools Indonesia telah membantu banyak perusahaan meningkatkan kualitas proses beveling dengan solusi yang tepat. Mesin N.KO dirancang untuk mengatasi semua masalah yang disebutkan di atas:
– Sudut bevel presisi tinggi (±0.5°) — dapat diatur hingga sudut kompleks seperti J-groove atau U-groove.
– Permukaan halus, siap las tanpa grinding lanjutan — berkat teknologi pisau pemotong high-speed dan sistem pemakanan otomatis.
– Tidak ada heat-affected zone — karena metode cold-cutting, berbeda dengan plasma atau flame.
– Konsistensi dari joint ke joint — repeatability tinggi karena sistem mekanis atau CNC.
– Cocok untuk berbagai material: Baja karbon, stainless steel, duplex, dan bahkan aluminium.
Dengan mesin auto beveling, tim teknis tidak lagi bergantung pada skill individu. Proses menjadi terstandarisasi, lebih cepat, dan terukur.
Untuk melihat pilihan mesin auto beveling dari N.KO yang sesuai dengan kebutuhan workshop Anda, kunjungi halaman resmi kami di https://tools.ptbap.id/nko-machines/mesin-auto-beveling/.
—
Perbandingan Metode Beveling: Apa yang Paling Efisien dan Akurat?
Berikut adalah perbandingan praktis antara berbagai metode beveling yang umum digunakan di industri Indonesia:
| Metode | Akurasi Sudut | Kualitas Permukaan | Kecepatan | Biaya Jangka Panjang |
|---|---|---|---|---|
| Angle Grinder Manual | Rendah | Kasar, tidak rata | Lambat | Tinggi (rework & keselamatan) |
| Flame Cutting | Sedang | Slag, HAZ, harus dipolish | Sedang | Tinggi (peralatan gas, rework) |
| Plasma Cutting | Sedang hingga tinggi | BAIK, tapi ada kerusakan tepi kecil | Cepat | Tinggi (konsumsi elektroda, listrik) |
| Mesin Auto Beveling (N.KO) | Tinggi | Halus, siap las | Cepat & konsisten | Rendah (konsumsi rendah, umur panjang) |
Dari tabel di atas, jelas bahwa mesin auto beveling memberikan nilai terbaik dalam aspek kualitas, konsistensi, dan efisiensi jangka panjang.
—
Best Practice Memilih Mesin Beveling yang Tepat
Tidak semua mesin beveling sama. Berikut beberapa pertimbangan teknis sebelum memilih perangkat:
– Material dan Ketebalan
Pastikan mesin mampu menangani material utama Anda (misalnya: stainless steel 316 hingga 20 mm, atau pipa duplex hingga 8″ diameter). N.KO menyediakan berbagai model, dari portable pipe bevelers hingga floor-standing machines untuk plat tebal.
– Sudut dan Tipe Bevel
Apakah Anda hanya membutuhkan edge preparation sederhana (single V-groove), atau juga kebutuhan seperti double-V, J-groove, atau U-groove? Beberapa mesin N.KO dilengkapi sistem pemotong multi-posisi yang bisa diatur sesuai kebutuhan kompleksitas weld.
– Portabilitas vs Kapasitas Produksi
Untuk proyek lapangan atau fabrikasi mobile, mesin portabel yang ringan tapi kuat sangat penting. Untuk pabrik dengan volume tinggi, pertimbangkan model semi-otomatis atau CNC.
– Ketersediaan Consumable dan Dukungan Teknis
Sering kali, mesin dibeli tanpa mempertimbangkan masa pakai pisau pemotong atau aksesori. Sebagai distributor resmi N.KO di Indonesia, BAP Tools Indonesia menjamin ketersediaan consumable, spare part, serta layanan teknis seperti product training, demo on site, dan warranty claim—sehingga operasional Anda tidak terganggu.
Pelajari lebih lanjut tentang lini produk N.KO dan solusi beveling terbaik di https://tools.ptbap.id/nko-machines/.
—
Use Case: Perbaikan Proses Beveling di Fabrikasi Kapal
Sebuah yard kapal di Surabaya mengalami masalah tingginya rework rate pada pengelasan shell plate. Setelah audit internal, ditemukan bahwa 70% penyebab lack of fusion berasal dari hasil beveling yang tidak rapi dan tidak konsisten.
Tim kami dari BAP Tools Indonesia melakukan assessment dan merekomendasikan penggunaan N.KO NCX 550—mesin auto beveling untuk plat dengan presisi ±0.3° dan kecepatan potong hingga 1.2 m/jam. Dalam waktu 3 bulan, rework rate turun hampir 90%, dan waktu persiapan joint berkurang dari rata-rata 45 menit per sambungan menjadi hanya 10 menit.
Lebih penting lagi, kualitas pengelasan meningkat secara signifikan, dan proses inspeksi NDT (Radiographic Testing) menjadi lebih lancar tanpa ada penolakan.
—
FAQ: Pertanyaan Umum tentang Beveling dan Solusinya
Apa bedanya mesin beveling manual dan auto beveling?
Mesin beveling manual masih membutuhkan kontrol penuh dari operator dan sering tidak konsisten. Sementara auto beveling mengandalkan sistem mekanis atau motorized feed yang memastikan kecepatan pemotongan dan sudut tetap stabil, menghasilkan permukaan rapi dan siap las.
Apakah mesin auto beveling cocok untuk stainless steel?
Ya, sangat cocok. Bahkan, mesin auto beveling justru sangat direkomendasikan untuk stainless karena menghindari kontaminasi atau overheating yang bisa merusak struktur mikro. Pisau pemotong khusus untuk stainless tersedia di BAP Tools Indonesia.
Bagaimana dengan perawatan mesin beveling?
Mesin dari N.KO dirancang untuk ketahanan tinggi di lingkungan industri. Perawatan rutin umumnya hanya melibatkan pembersihan, pelumasan, dan penggantian consumable. Tim teknis BAP Tools juga menyediakan pelatihan perawatan dasar agar Anda bisa melakukan maintenance sendiri.
Berapa lama waktu ROI dari investasi mesin beveling?
Beragam tergantung volume kerja, tetapi rata-rata perusahaan dengan output 50+ joint per minggu melihat ROI dalam 6–12 bulan karena pengurangan tenaga kerja, biaya rework, dan waktu proses.
—
Kesimpulan
Hasil beveling tidak rapi bukanlah hal yang harus diterima sebagai “bagian dari proses”. Ini adalah gejala dari ketidakoptimalan metode dan peralatan. Dengan adopsi teknologi seperti mesin auto beveling dari N.KO, industri dapat mencapai presisi tinggi, konsistensi, dan efisiensi tanpa mengorbankan kualitas atau keamanan.
Penting untuk diingat: memilih alat industri bukan hanya tentang harga atau ketersediaan. Ini tentang keberlanjutan proses, kepatuhan mutu, dan produktivitas jangka panjang.
Sebagai authorized distributor alat dan mesin industri premium di Indonesia, BAP Tools Indonesia hadir bukan hanya sebagai penyedia produk, tetapi sebagai mitra teknis yang mendukung proses transformasi ke arah fabrikasi yang lebih akurat dan efisien.
—
Hubungi kami untuk solusi hasil beveling yang lebih rapi dan presisi
Jika Anda ingin konsultasi teknis, request demo unit, atau membandingkan solusi sesuai kebutuhan material dan volume kerja, tim kami siap membantu. Kami menyediakan dukungan teknis, training operasional, dan garansi resmi untuk memastikan investasi Anda bekerja maksimal. Klik di sini untuk terhubung: Produk N.KO oleh BAP Tools Indonesia.